Artykuł sponsorowany
Kiedy samo toczenie wału wystarcza, a kiedy potrzebne jest dalsze wykańczanie
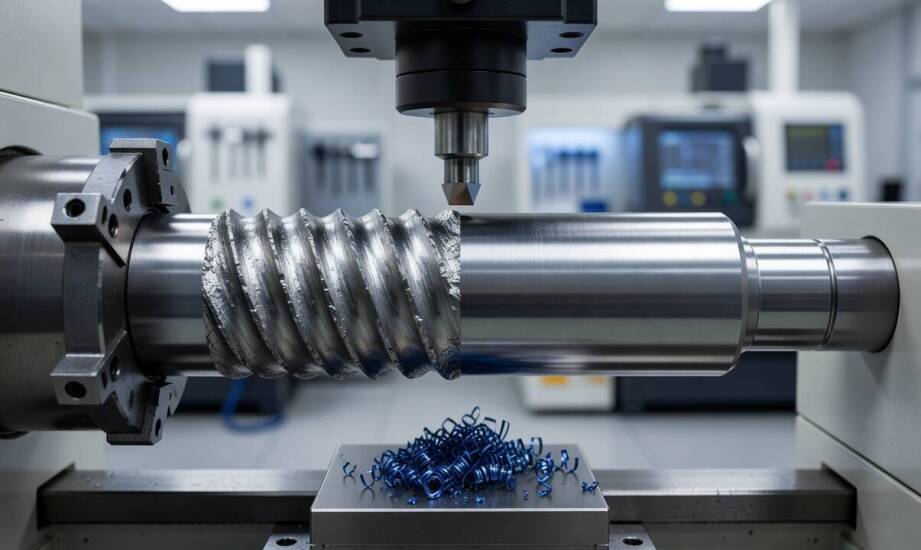
Dwa wały o identycznych wymiarach nominalnych trafiają na montaż do tego samego zespołu maszyny. Jeden z nich wchodzi na miejsce bez oporu i pracuje płynnie, drugi wymaga korekty lub powoduje drgania całego mechanizmu. Różnicę w zachowaniu detali wywołują nie tylko wymiary średnie, lecz przede wszystkim tolerancje geometryczne oraz dokładność kształtu. Odpowiednie zaplanowanie procesu pozwala uniknąć problemów na etapie składania komponentów.
Jak średnica, długość i materiał wpływają na stabilność wału?
Średnica elementu bezpośrednio decyduje o jego sztywności. Grubszy materiał lepiej przenosi siły skrawania i jest znacznie mniej podatny na ugięcie sprężyste. Długość detalu w stosunku do jego przekroju określa smukłość, która znacząco zwiększa ryzyko odkształceń pod wpływem własnego ciężaru oraz nacisku noża tokarskiego. Duże znaczenie ma również rodzaj zastosowanego stopu. Materiał o niższym module Younga wykazuje większą tendencję do odkształceń niż stal konstrukcyjna przy zachowaniu tych samych gabarytów.
Właściwie zaplanowane toczenie wałów o dużej smukłości wymaga dodatkowego podparcia w postaci lunety lub kłów tokarskich. Tego rodzaju stabilizacja skutecznie ogranicza drgania i minimalizuje ugięcie materiału. Bez odpowiedniego wsparcia operator maszyny zmuszony jest do redukcji parametrów obróbczych, co negatywnie wpływa na wydajność. Prędkość skrawania, posuw oraz głębokość przejścia wpływają na ostateczny wymiar, bicie i prostoliniowość. Wyższe parametry przyspieszają proces produkcyjny, lecz zwiększają ryzyko odkształceń cieplnych i siłowych. Zastosowanie niższych wartości poprawia stabilność wymiarową, jednak wydłuża całkowity czas cyklu i przyspiesza zużycie narzędzi. Dobór optymalnych nastaw zawsze stanowi kompromis między oczekiwaną klasą dokładności a efektywnością.
Kiedy po toczeniu wystarczy kontrola wymiarowa, a kiedy potrzebne jest dalsze wykańczanie?
Nowoczesne maszyny CNC pozwalają uzyskać wysoką klasę dokładności oraz bardzo niską chropowatość powierzchni już na etapie podstawowej obróbki. W wielu typowych zastosowaniach przemysłowych detal pracuje w luźniejszych pasowaniach i nie ma bezpośredniego kontaktu z uszczelnieniami. Taka precyzja okazuje się wtedy w zupełności wystarczająca. Po usunięciu naddatku materiału wystarczy przeprowadzić pomiar średnicy, długości oraz dokładne sprawdzenie bicia.
Sytuacja zmienia się, gdy projekt wymaga najwyższej klasy dokładności, rygorystycznej okrągłości lub minimalnej chropowatości powierzchni. W takich przypadkach konieczne staje się dodatkowe szlifowanie elementów. Dotyczy to głównie komponentów pracujących w precyzyjnych łożyskach, uszczelnieniach hydrodynamicznych lub obrabianych po wcześniejszym hartowaniu. Gdy detal wykazuje ugięcie przekraczające dopuszczalne normy bicia bocznego, wdraża się proces prostowania. Specjalistyczne wykończenie obejmuje również polerowanie i honowanie, gdy powierzchnia bezpośrednio współpracuje z elementami ślizgowymi.
Kompleksową obróbką metali zajmuje się Zakład Produkcyjno-Usługowy ANMAR, realizujący zlecenia dla klientów z branży automotive oraz producentów maszyn przemysłowych. Przedsiębiorstwo łączy procesy skrawania z możliwością dalszej obróbki wykańczającej, co zauważalnie skraca czas realizacji złożonych zamówień. Dostęp do zaawansowanego parku maszynowego oraz własnego magazynu materiałów zapewnia pełną kontrolę nad przebiegiem produkcji.
Właściwy proces obróbki detalu cylindrycznego zależy od jego docelowej funkcji w zespole napędowym, wymaganej precyzji geometrycznej oraz planowanych operacji montażowych. Odpowiedni dobór metody już na początkowym etapie projektowania technologicznego pozwala uniknąć kosztownych poprawek na hali produkcyjnej i zapewnia wysoką powtarzalność całego cyklu. Płynne przejście między podstawowym kształtowaniem a precyzyjnym wykończeniem stanowi fundament stabilnego działania każdego mechanizmu.
Kategorie artykułów
Polecane artykuły

Jakie nowości w projektowaniu obudów do kluczy samochodowych przynosi rok 2026?
Rok 2026 przynosi wiele innowacji w projektowaniu obudów kluczy samochodowych, które zmieniają zarówno estetykę, jak i funkcjonalność tych produktów. Nowe trendy są odpowiedzią na rosnące wymagania użytkowników oraz rozwój technologii. W artykule omówimy najnowsze osiągnięcia w dziedzinie materiałów

Jak przygotować działkę do sprzedaży, by uniknąć blokad przy dokumentach i oględzinach
Niejasny status prawny gruntu oraz brak kompletu wymaganych dokumentów blokują sprzedaż działki znacznie częściej niż ostateczne wahania kupującego. Właściciele nieruchomości nierzadko odkrywają poważne przeszkody formalne dopiero w momencie otrzymania pierwszej oferty. Zazwyczaj następuje to w chwi